

Waarom het nominale vermogen zelden overeenkomt met de werkelijke output
Bijna elke nieuwe AAC-fabriek begint met dezelfde verwachting: de nominale capaciteit die in de haalbaarheidsstudie is afgedrukt, zou binnen een paar maanden na ingebruikname haalbaar moeten zijn. In de praktijk blijven veel fabrieken op 70 tot 85 procent van dat cijfer zitten en blijven daar jarenlang. Het gat wordt zelden veroorzaakt door één zwakke machine. Het wordt veroorzaakt door de manier waarop machines, materialen en mensen in het geheel met elkaar omgaan AAC-blokproductielijn .
Een lijn die volledig automatisch is maar slecht gecoördineerd, kan nog steeds de autoclaven uithongeren, de kalk te vermalen en uren verliezen door ongeplande stops. Een slimme lijn wordt niet gedefinieerd door het aantal robots op de vloer. Het wordt gedefinieerd door hoe snel en nauwkeurig het verandering waarneemt, afwijkingen corrigeert en elke stroomafwaartse fase van materiaal voorziet dat klaar is voor de volgende stap.
In dit artikel worden drie verborgen knelpunten opgesomd die aan het eind van de productiestroom opduiken, wordt uitgelegd hoe slimme controlelogica deze wegneemt en wordt een praktische evaluatiechecklist gegeven die u kunt gebruiken bij het vergelijken van leveranciers.
Knelpunt #1: Inconsistente voorbereiding van grondstoffen vernietigt uw cyclustijd
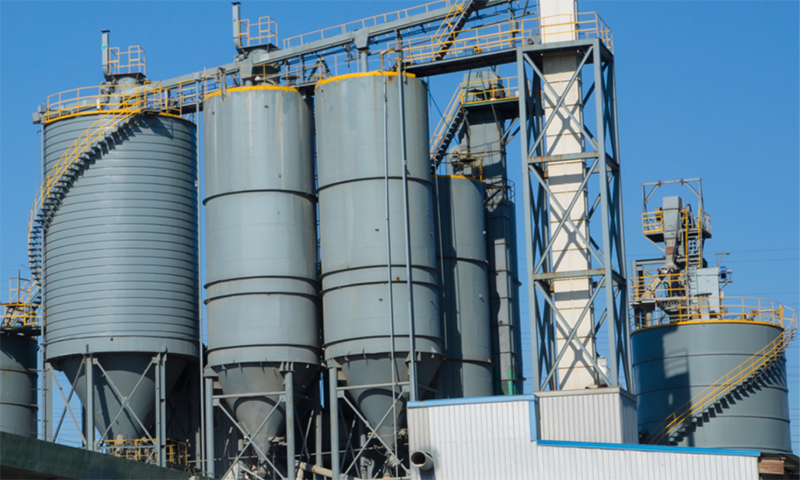
De voorbereiding van grondstoffen is het minst glamoureuze onderdeel van een AAC-fabriek, maar toch gaat bij elke dienst stilletjes de cyclustijd verloren. Het vochtgehalte van zand en vliegas kan binnen één dag met 3 tot 8 procent schommelen, vooral wanneer materiaal op open terreinen wordt opgeslagen. De kalkkwaliteit varieert ook: een lading met hogere onzuiverheden zal zich anders gedragen in de kogelmolen, waardoor een fijnheidscurve ontstaat die van het doel afdrijft.
Wanneer de batching onnauwkeurig is, verandert de slurrydichtheid. Wanneer de slurrydichtheid verandert, verandert de gietconsistentie. Wanneer de consistentie van het gieten verandert, wordt de voorhardingstijd een gok. Operators reageren door veiligheidsmarges toe te voegen, wat een langere voorbehandeling, een langzamere matrijsverloop en minder cycli per dag betekent.
Hoe slimme bediening de materiaalvoorbereiding stabiliseert
- Online vochtcompensatie: Een microgolf- of capaciteitsvochtigheidssensor leest voortdurend het zandvocht. De batchcontroller herberekent de droge vaste stofmassa en past het instelpunt van de weegfeeder in realtime aan, waardoor de effectieve water-vaste stofverhouding binnen een smalle band blijft.
- Slijpen met gesloten lus: Een luchtclassificator na de kogelmolen retourneert grove deeltjes voor verder malen. De snelheid van de classificator wordt aangepast door een PID-lus die zich richt op een Blaine-fijnheidsvenster, waardoor zowel te weinig als te veel slijpen wordt vermeden.
- Automatische kalkdosering: Als de kalksilo is uitgerust met een loss-in-weight feeder en een bulkdichtheidssensor, kan de controller dichtheidsveranderingen compenseren zonder tussenkomst van de operator.
Typische impact van materiaalvoorbereidingsstabiliteit
| Parameter | Handmatig batchen | Slim batchen |
|---|---|---|
| Weegfout | /- 3 tot 5 procent | /- 0,5 tot 1 procent |
| Variatie van de mestdichtheid | /- 4 procent | /- 1 procent |
| Tijdsspreiding vooruitharding | 20 tot 40 minuten | 5 tot 10 minuten |
| Cycli per dag | Basislijn | 8 tot 12 procent |
Als uw lijn nog steeds afhankelijk is van een handmatige vochttest eenmaal per dienst en een vast batchrecept, verliest u vrijwel zeker 5 tot 10 procent van uw beschikbare cyclustijd. Dat verlies neemt toe bij elke matrijs, elke dag en elk jaar dat het in bedrijf is.

Knelpunt #2: de kloof tussen snijden en voorharden waardoor uw autoclaven verhongeren
De autoclaaf is de duurste uitrusting in de fabriek. Elke minuut dat de machine stilstaat, is een minuut aan kapitaal- en stoomcapaciteit die wordt verspild. Toch is in veel fabrieken de autoclaaf niet de beperking. De beperking is de ongelijkmatige stroom groene cakes die binnenkomen na het voorharden en snijden.
Als het voorharden te kort is, is de cake te zacht om schoon te snijden en stijgt er afval op. Als het voorharden te lang duurt, wordt de cake hard en neemt de snijdraadbreuk toe. Beide scenario's vertragen de snijmachine, waardoor de overdracht van cakes naar de laadruimte van de autoclaaf wordt vertraagd.
Slimme voorbehandeling en snijcoördinatie
Een slimme lijn vervangt vaste timers door een gesloten regeling op basis van de gemeten cakehardheid of penetratieweerstand. Stoomkleppen in de voorhardingskamer zijn gemoduleerd om de temperatuur en vochtigheid binnen een smal venster te houden. De PLC bepaalt wanneer de taart klaar is, niet een wandklok.
Ook de snijmachine en draaitafel zijn aan elkaar gekoppeld. Wanneer de snijcyclus is afgelopen, ontvangt de draaitafel de taart zonder op een handmatig signaal te wachten. De autoclaaflaadkraan wordt verzonden op basis van de daadwerkelijke voltooiingstijd van elke batch, en niet op basis van een vast schema. Door deze synchronisatie blijft het autoclaafgebruik in goed ontworpen installaties boven de 90 procent.
Kernvraag: Wat is uw huidige autoclaafbezettingsgraad? Als het lager is dan 85 procent, verbrand je stoom en kapitaal zonder verkoopbare blokken te produceren. Een slimme lijn brengt de bezettingsgraad doorgaans op 92 tot 95 procent.
Knelpunt #3: De verborgen kosten van reactief onderhoud en menselijke fouten
Ongeplande stilstand is de stille doodsoorzaak van de winstgevendheid van AAC-fabrieken. Een lekkende mal, een snijdraad die herhaaldelijk breekt of een deurafdichting van een autoclaaf die om twee uur 's nachts kapot gaat, kunnen allemaal enkele uren productie kosten. De kosten bestaan niet alleen uit de verloren blokken; het is het opnieuw verwarmen van de autoclaaf, de verstoring van het uithardingsschema en de inhaalbetalingen over overuren.
Het meeste onderhoud in conventionele installaties is reactief. Operators wachten op een storing en repareren deze vervolgens. Slimme lijnen verschuiven het onderhoud van reactief naar voorspellend door de toestand van kritieke componenten te monitoren.
Voorspellend onderhoud en gecentraliseerde controle
- Bewaking van de lagertemperatuur: Trillings- en temperatuursensoren op de kogelmolen-, mixer- en snijmachinelagers sturen gegevens naar de PLC. Een stijgende trend activeert een waarschuwing voordat het peil vastloopt.
- Bewaking van de draadspanning: De snijmachinecontroller houdt de draadspanning bij. Als de spanning buiten het acceptabele bereik komt, pauzeert de machine en waarschuwt de machinist, waardoor een volledige draadbreuk en cakeschade wordt voorkomen.
- Autoclaaf door seal monitoring: Drukverschilsensoren detecteren lekkage van afdichtingen tijdens de vacuüm- en drukfasen. Het systeem registreert het lekpercentage en adviseert vervanging van de afdichtingen tijdens de volgende geplande stop.
- Gecentraliseerde controlekamer: In plaats van aparte operatorstations voor batching, snijden en autoclaveren, bewaakt één controlekamer de hele lijn. Dit vermindert communicatievertragingen en zorgt ervoor dat één persoon de hele stroom kan coördineren.
Gemeten impact van voorspellend onderhoud in AAC-installaties
| Metrisch | Reactief onderhoud | Voorspellend onderhoud |
|---|---|---|
| Ongeplande downtime per maand | 40 tot 60 uur | 10 tot 20 uur |
| Draadbreuk per week | 8 tot 12 incidenten | 2 tot 4 incidenten |
| Autoclaaf door seal life | 3 tot 4 maanden | 6 tot 8 maanden |
| Algemene effectiviteit van de apparatuur | 65 tot 75 procent | 85 tot 92 procent |
In een AAC-fabriek in Zuidoost-Azië verminderde de introductie van conditiebewaking en gecentraliseerde controle de ongeplande stilstand met 30 procent binnen de eerste zes maanden. De fabriek heeft geen enkele grote machine vervangen. Het verbond eenvoudigweg bestaande sensoren met een slimmere besturingslaag.
Hoe een slimme AAC-blokproductielijn te evalueren
Wanneer u leveranciers vergelijkt, concentreer u dan op meetbare capaciteiten in plaats van op marketingclaims. De volgende checklist behandelt de gebieden waar slimme lijnen het meest verschillen van conventionele lijnen.
- Batching-nauwkeurigheid: Kan het automatische weegsysteem voor alle grondstoffen een tolerantie van +/- 1 procent of beter aanhouden?
- Vooruithardingscontrole: Registreert het systeem automatisch de temperatuur- en vochtigheidscurven, of maakt het gebruik van handmatige logboeken?
- Snijprecisie: Kan de snijmachine bij het wijzigen van productspecificaties binnen 30 minuten worden aangepast zonder handmatig vallen en opstaan?
- Gegevensinterface: Biedt het besturingssysteem een MES- of clouddatapoort voor toekomstige integratie met een digitaal fabrieksplatform?
- Energiemonitoring: Kan het systeem het stoom- en elektriciteitsverbruik per ton of per kubieke meter voltooide blokken rapporteren?
- Voorspellende waarschuwingen: Worden kritische componenten gecontroleerd op temperatuur, trillingen of spanning, met automatische waarschuwingen voordat ze defect raken?
- Gecentraliseerde bediening: Kan één operator de hele lijn monitoren vanuit één bedieningsstation?
Voordat u de prijs bespreekt, moet u de configuratie verduidelijken. De kosten van een AAC-blokmachine variëren aanzienlijk, afhankelijk van het automatiseringsniveau, de capaciteit en de reikwijdte van het besturingssysteem. Een lijn die op het eerste gezicht goedkoper lijkt, kan over een periode van vijf jaar per blok meer kosten vanwege uitval en verspilling.
Van knelpuntbeheer naar doorvoeroptimalisatie
Voor het oplossen van de drie hier beschreven knelpunten is geen volledige herbouw van de fabriek nodig. Ze hebben een controlelaag nodig die de gegevens verbindt die al door individuele machines zijn gegenereerd en die gegevens gebruikt om de hele stroom te coördineren. Het doel is niet om de duurste afzonderlijke machine te kopen. Het doel is om de hele lijn zich als één systeem te laten gedragen.
Wanneer het voorbereiden, snijden, voorharden en autoclaveren van grondstoffen worden gesynchroniseerd, bereikt de fabriek haar nominale capaciteit en blijft daar. Het afval neemt af, het energieverbruik per blok daalt en onderhoud wordt gepland in plaats van noodgestuurd.
Als u een nieuwe AAC-blokproductielijn evalueert of een bestaande upgradet, begin dan met een doorvoeraudit. Identificeer waar de stroom stopt, waar materiaal wacht en waar operators beslissingen nemen die een controller sneller en consistenter zou kunnen nemen.
Voor een capaciteitsberekening op basis van uw specifieke grondstoffen en dagelijkse beoogde output kunt u contact opnemen met onze engineers. Geef uw vliegas- of zandkenmerken, uw beoogde blokdichtheid en uw beschikbare stoomcapaciteit op. Wij zorgen voor een voorstel voor het wegnemen van knelpunten en een op de configuratie gebaseerde kostenraming.
Veelgestelde vragen
Vraag 1: Wat is het meest voorkomende knelpunt in een productielijn voor AAC-blokken?
Het meest voorkomende knelpunt is de inconsistente voorbereiding van grondstoffen, met name vochtvariatie in zand of vliegas. Dit veroorzaakt batchfouten, die vervolgens leiden tot voorhardings- en snijproblemen. De tweede meest voorkomende is de coördinatiekloof tussen snijden en laden in de autoclaaf.
Vraag 2: Hoe verkort een slimme AAC-lijn de cyclustijd?
Een slimme lijn verkort de cyclustijd door vaste timers en handmatige beslissingen te vervangen door gesloten-lusregeling. Vochtcompensatie, automatische aanpassing van de maalgraad en op hardheid gebaseerde voorhardingscontrole houden elke fase binnen het optimale venster, waardoor de veiligheidsmarges worden geëlimineerd die operators toevoegen als ze geen realtime gegevens hebben.
Vraag 3: Wat is een redelijke bezettingsgraad van een autoclaaf voor een goed beheerde AAC-fabriek?
Een goed geleide fabriek met gesynchroniseerd snijden en laden zou een autoclaafgebruik van 90 tot 95 procent moeten bereiken. Een benuttingspercentage van minder dan 85 procent geeft meestal aan dat de upstream-fasen de cakes niet op tijd leveren of dat de uithardingscyclus niet is geoptimaliseerd.
Vraag 4: Kan voorspellend onderhoud worden toegevoegd aan een bestaande AAC-lijn?
Ja. De meeste bestaande lijnen beschikken al over basissensoren op motoren, lagers en drukvaten. De upgrade omvat het verbinden van deze sensoren met een PLC of edge-gateway, het toevoegen van software voor trendanalyse en waarschuwingen, en het trainen van operators om op vroege waarschuwingen te reageren. De mechanische uitrusting hoeft niet te worden vervangen.
Vraag 5: Welke informatie is nodig om een nauwkeurige offerte te krijgen voor een productielijn voor AAC-blokken?
Om een nauwkeurige prijsopgave te kunnen doen, heeft een leverancier uw beoogde dagelijkse productie in kubieke meters nodig, het type beschikbare grondstoffen (zand, vliegas of een mix), de gewenste blokdichtheid en sterkteklasse, het vereiste automatiseringsniveau en de beschikbare ruimte en stoomcapaciteit. Zonder deze details is elke prijsschatting slechts een ruwe schatting.