

Een AAC-blokproductielijn is geen verzameling op zichzelf staande machines. Het is een geïntegreerd proces waarin maalfijnheid, batchnauwkeurigheid, giettemperatuur, snijtolerantie en autoclaafcurves moeten samenwerken. Een zwakte in een enkele fase plant zich voort over de hele lijn en komt tot uiting in de vorm van dichtheidsvariatie, barsten of dimensionale afwijzing. Dit artikel volgt de volledige technische keten, van de voorbereiding van de grondstoffen tot de verwerking van het eindproduct, en sluit af met een praktische leveranciersevaluatiechecklist voor kopers die voorstellen voor AAC-blokfabrieken willen vergelijken op technisch materiaal in plaats van alleen op de prijs.
Wat een AAC-blokproductielijn anders maakt dan het maken van conventionele blokken
De conventionele productie van betonblokken is afhankelijk van trillingen en verdichting om een cementgebonden mengsel te verdichten. Geautoclaveerd cellenbeton volgt een andere fysische en chemische route. Het volume van het voltooide blok wordt gecreëerd door een gasvormende reactie in het mengsel, en de uiteindelijke sterkte wordt ontwikkeld in een drukvat in plaats van door eenvoudige hydratatie bij omgevingstemperatuur.
Twee definiërende mechanismen
- Gasschuimen: Een aluminum-based agent reacts in an alkaline slurry and generates gas bubbles that expand the mix into a porous green body.
- Autoclaafuitharding: Het gesneden groene lichaam wordt uitgehard onder verzadigde stoomdruk, waar calciumsilicaathydraten worden gevormd en het materiaal zijn uiteindelijke kristallijne sterkte geven.
Resulterende materiële voordelen
- Droge dichtheid ligt doorgaans tussen 400 en 800 kg/m3, wat de structurele dode belasting vermindert.
- De thermische geleidbaarheid is aanzienlijk lager dan bij dicht beton, waardoor de energieprestaties van gebouwen worden verbeterd.
- Hoog volume gebruik van industriële bijproducten zoals vliegas, slakken en mijnafval.
Deze voordelen worden alleen gerealiseerd wanneer de AAC-blokproductielijn is ontworpen als een gesynchroniseerd systeem. Een autoclaaf van hoge kwaliteit kan een slechte batchdiscipline niet compenseren, en een nauwkeurig snijsysteem kan geen groen lichaam redden dat op de verkeerde temperatuur is gegoten.
Fase 1: Grondstofvoorbereiding als kwaliteitsbasis
De kwaliteit in een AAC-productielijn wordt bepaald voordat de mixer ooit wordt gevuld. De deeltjesgrootteverdeling, de chemische activiteit en de consistentie van de dosering vormen in dit stadium het plafond voor alles wat volgt.
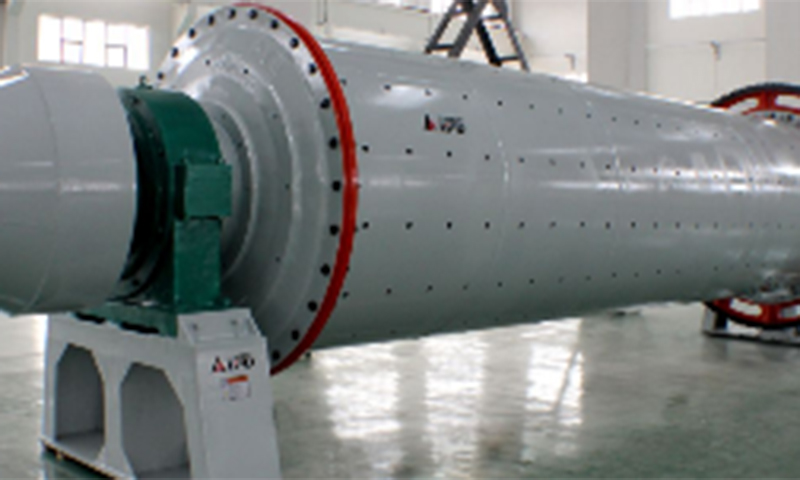
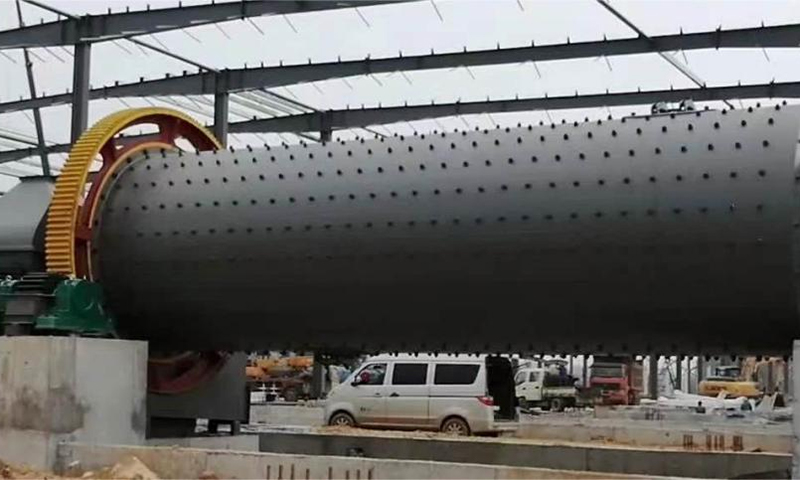
Kiezelhoudend materiaal slijpen
Vliegas of zand vormen de silicabron. De maalfijnheid heeft rechtstreeks invloed op de reactiviteit van het mengsel en de uiteindelijke sterkteontwikkeling.
- Doelfijnheid: 200 tot 300 mesh.
- Residu op zeef: minder dan 15 procent.
- Het energieverbruik van de kogelmolen is een belangrijke bedrijfskostenpost en moet worden beoordeeld aan de hand van doelstellingen voor doorvoer en fijnheid.
Voorbereiding van calciummateriaal
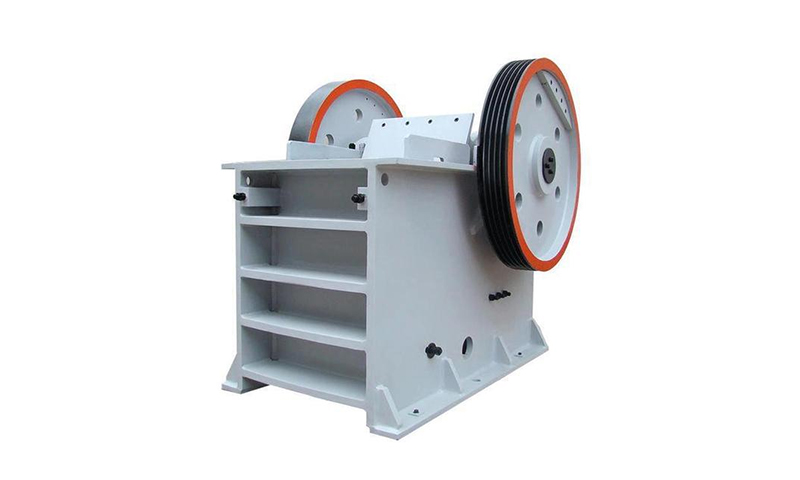
Ongebluste kalk wordt geplet en vermalen tot een actief, consistent poeder. Het CaO-gehalte moet worden gecontroleerd op 85 procent of hoger. Variaties in de kalkactiviteit verschuiven het schuimvenster en veroorzaken fluctuaties in de dichtheid binnen de productiebatch.
Dosering van aluminiummiddel
Het schuimmiddel op aluminiumbasis wordt in zeer kleine hoeveelheden gebruikt, maar de doseerprecisie is van cruciaal belang. Een afwijking van plus of min 0,1 procent kan de uiteindelijke dichtheid buiten de specificatie brengen. In een goed ontworpen AAC-blokkenfabriek is het aluminiumdoseercircuit geïsoleerd, temperatuurgecontroleerd en geverifieerd door middel van gewichtsfeedback.
IJzerverwijdering en materiaalbehandeling
Magnetische scheiding met een verwijderingspercentage van 99 procent beschermt molens, pompen en snijdraden tegen metaalafval. Inconsistente aanvoer vanaf de grondstoffenwerf leidt tot batchfouten stroomafwaarts die geen enkel controlesysteem volledig kan corrigeren.
Fase 2: Batchen en mengen onder precisiediscipline
Batching is de plek waar het theoretische mixontwerp en het echte materiaalgedrag samenkomen. Kleine fouten bij het wegen of rangschikken veroorzaken grote fouten in het eindproduct. Een gedisciplineerde productielijn voor AAC-blokken beschouwt batchverwerking als een gecontroleerd proces en niet als een handmatige laadoperatie.
PLC-gestuurd automatisch wegen
Moderne AAC-productielijnen maken gebruik van PLC-gestuurde weegsystemen met een nauwkeurigheidsnorm van plus of min 0,3 procent. Dit geldt voor silicamateriaal, kalk, cement, gips, aluminiummiddel en water. Elke weegschaal moet onafhankelijke kalibratiegegevens hebben en automatische compensatie voor materiaalophoping.
Temperatuurregeling van de mest
De giettemperatuur wordt doorgaans geregeld tussen 40 en 45 graden Celsius. Dit bereik ondersteunt uniforme gasvorming en consistent uithardingsgedrag. Als de mest te koud is, schuimt het schuim langzaam en ongelijkmatig. Als het te heet is, kan het mengsel uitharden voordat de gasreactie voltooid is.
Mengtijd en uniformiteit
De mengtijd moet lang genoeg zijn om het aluminiummiddel gelijkmatig te verspreiden, maar niet zo lang dat de reactie in de menger begint. In de praktijk wordt de mengcyclus bepaald door de reactiviteit van de kalk en het volume van de batch.
Gevolgen van losse batch-discipline
- De dichtheidsvariatie tussen batches neemt toe.
- Het afwijzingspercentage stijgt tijdens de snij- en autoclaaffase.
- De cyclustijden van autoclaaf worden inconsistent, waardoor stoom wordt verspild.
Een batchfout van enkele tienden van een procent in het aluminiummiddel kan zich vertalen in een dichtheidsverschuiving die de structurele en thermische prestaties van de gehele productiepartij beïnvloedt.
Fase 3: Variabelen voor gieten, schuimen en voorharden die het resultaat bepalen
Na het mengen wordt de slurry in mallen gegoten, waar de schuimreactie en de initiële uitharding plaatsvinden. Dit is een tijdgevoelige fase met smalle bedieningsvensters.
De schuimreactie
Het aluminiummiddel reageert in de alkalische slurry en genereert gasbellen. Deze bellen breiden het mengsel uit tot meerdere malen het oorspronkelijke volume en creëren de poreuze structuur die kenmerkend is voor geautoclaveerd cellenbeton. De reactiesnelheid hangt af van de temperatuur, alkaliteit en de fijnheid van het aluminiummiddel.
Tijdvenster vooruitharding
Het groene lichaam moet voldoende hardheid bereiken voordat het uit de vorm kan worden gehaald en kan worden gesneden. Het vooruithardingsvenster is een balans:
- Als het lichaam te vroeg uit de vorm wordt gehaald, mist het kracht en stort het in of vervormt het.
- Als het te laat uit de vorm wordt gehaald, wordt het lichaam te hard en kan het snijstation blokkeren of overbelasten.
Omgevingstemperatuur en vochtigheid
Werkplaatstemperatuur en relatieve vochtigheid beïnvloeden de droging van het oppervlak en de hardheidsontwikkeling. In koude klimaten kan het nodig zijn dat de voorgeharde ruimtes verwarmd worden. In warme en droge omstandigheden kan vochtverlies aan het oppervlak korstvorming veroorzaken, wat de snijkwaliteit negatief beïnvloedt.
Praktische controlepunten
- Noteer voor elke mal de giettemperatuur.
- Controleer de stijghoogte van het schuimende mengsel.
- Gebruik een penetratietest of hardheidssonde voordat u het uit de vorm haalt.
- Handhaaf een stabiele pre-uithardingsomgeving in plaats van te vertrouwen op het oordeel van de operator.
Fase 4: Snijprecisie die de opbrengst bepaalt
Door te snijden wordt het grote groene lichaam omgezet in blokken met uiteindelijke afmetingen. De nauwkeurigheid van deze fase heeft rechtstreeks invloed op de materiaalopbrengst, de laadefficiëntie van de autoclaaf en de hoeveelheid recycleerbaar afval.
Longitudinaal en dwarssnijdend
Moderne productielijnen voor AAC-blokken maken gebruik van een combinatie van langs- en dwarssnijden. Het groene lichaam gaat eerst door verticaal draadsnijden en vervolgens door horizontaal draadsnijden. Elke as moet onafhankelijk worden aangestuurd, zodat de maattoleranties binnen plus of min 1 millimeter blijven.
Snijdraadbeheer
Draadspanning, slijtage en vervangingsintervallen zijn van cruciaal belang. Een versleten draad produceert bredere sneden, verhoogt de hoeveelheid afval en kan ruwe oppervlakken achterlaten. Geplande vervanging op basis van productievolume is betrouwbaarder dan vervanging op basis van alleen visuele inspectie.
Terugwinning van afval
Door te snijden ontstaat er groenafval dat terug in de menger kan. Een goed ontworpen terugwinningssysteem kan tot 95 procent van dit materiaal hergebruiken, waardoor het grondstoffenverbruik en de verwijderingskosten worden verminderd.
| Parameter | Doel | Impact van afwijking |
|---|---|---|
| Snijtolerantie | plus of min 1 mm | Dimensionale afwijzing, slechte gewrichtspassing |
| Vervanging van draad | Gebaseerd op volume | Ruw oppervlak, verhoogd snijverlies |
| Terugwinning van afval | Tot 95 procent | Hogere grondstofkosten |
Fase 5: autoclaafuitharding en de uiteindelijke transformatie
Uitharden in een autoclaaf is de fase waarin het groene lichaam een afgewerkt AAC-product wordt. Het druk- en temperatuurprofiel bepaalt de kristallijne structuur, sterkte en maatvastheid.
Druk- en temperatuurcurve
Typische omstandigheden voor autoclaveren zijn een verzadigde stoomdruk van 1,2 MPa en ongeveer 188 graden Celsius. De cyclus kent drie fasen:
- Drukstijging: Geleidelijke verhoging om thermische schokken en scheuren te voorkomen.
- Constante druk: De periode waarin calciumsilicaathydraten zich vormen en kracht ontwikkelen.
- Drukontlasting: Gecontroleerde reductie om snelle uitzetting en interne spanning te voorkomen.
Energieoptimalisatie
Stoomverbruik is een van de grootste bedrijfskosten in een productielijn voor cellenbeton met autoclaaf. Warmtewisselaars die afvalstoom terugwinnen, kunnen tot 70 procent van de energie teruggeven aan de volgende cyclus, waardoor de ketelbelasting en de totale energiekosten worden verlaagd.
Veel voorkomende autoclaafdefecten
- Barsten door te snelle drukstijging.
- Onvolledige krachtontwikkeling door onvoldoende constante druktijd.
- Oppervlakteschade door snelle drukontlasting.
Fase 6: Behandeling, inspectie en verpakking van eindproducten
Na het autoclaveren moet het product worden gescheiden, geïnspecteerd en gereedgemaakt voor transport. Ruwe behandeling in dit stadium kan randen en hoeken beschadigen, waardoor een technisch goed product een afgekeurd product wordt.
Scheiding en tillen
Omdat AAC-blokken in grote koeken worden geautoclaveerd, moeten ze in afzonderlijke blokken worden gescheiden. Een taartsplitsmachine en hefapparatuur voor eindproducten werken samen om de lagen te scheiden zonder schokbelasting. De synchronisatie van deze twee systemen bepaalt de randkwaliteit.
Inspectienormen
| Eigendom | Typische standaard |
|---|---|
| Druksterkte | 3,5 MPa of hoger |
| Droge dichtheid | 400 tot 800 kg/m3 |
| Dimensionale tolerantie | Binnen gespecificeerde grenzen |
Verpakking en randbescherming
De verpakking beschermt het product tijdens opslag en transport. Randbeschermers, omsnoeringsspanning en palletstabiliteit moeten zo worden gespecificeerd dat het product zonder chippen op de bouwplaats aankomt. Bij exportorders kan ook vochtbescherming nodig zijn.
Hoe u een leverancier van een AAC-blokproductielijn evalueert
Leveranciersevaluatie is het punt waarop technische inhoud een aankoopbeslissing wordt. Het doel is niet om de laagste prijs te vinden, maar om een leverancier te identificeren wiens technische capaciteiten overeenkomen met de operationele vereisten van de fabriek op de lange termijn.
Verificatie van technische capaciteiten
- Heeft de leverancier een eigen PLC-programmeerteam?
- Heeft de leverancier CNC-bewerkingsapparatuur voor kritische componenten?
- Kan de leverancier een compleet processtroomdiagram, besturingsschema en materiaalbalanstabel verstrekken?
- Heeft de leverancier ervaring met de specifieke grondstoffen die op uw locatie beschikbaar zijn?
Belangrijkste operationele indicatoren
| Indicator | Benchmark |
|---|---|
| Tarief op tijd leveren | 97 procent of hoger |
| Reactietijd | 2 uur of minder |
| Herhaalaankooptarief | Trackrecord van terugkerende klanten |
Documenten om aan te vragen
- Processtroomdiagram met capaciteit in elke fase.
- Besturingsfilosofie en beschrijving van de PLC-architectuur.
- Materiaalbalanstabel met input en output in elke fase.
- Autoclaafcyclusprofiel en schatting van het energieverbruik.
- Reserveonderdelenlijst met aanbevolen voorraadniveaus.
Vraag een offerte op maat aan of download het volledige specificatieblad om uw projectvereisten te vergelijken met een gedetailleerd technisch voorstel.
Veelgestelde vragen
Vraag 1: Wat is de typische doorlooptijd voor een AAC-blokproductielijn?
De doorlooptijd voor een complete productielijn voor AAC-blokken bedraagt doorgaans 45 tot 60 dagen na goedkeuring van het ontwerp, afhankelijk van de capaciteit en de omvang van de automatisering. Om vertragingen te voorkomen, moeten de voorbereiding van de locatie en de funderingswerkzaamheden parallel worden gecoördineerd.
Vraag 2: Welke capaciteitsopties zijn beschikbaar voor een productielijn voor AAC-blokken?
Standaard capaciteitsopties variëren van 50.000 tot 600.000 kubieke meter per jaar. De selectie hangt af van de lokale marktvraag, de beschikbaarheid van grondstoffen en het geplande productdichtheidsbereik. Kleinere capaciteiten zijn geschikt voor regionale markten, terwijl grotere capaciteiten multiregionale distributie bedienen.
Vraag 3: Hoeveel kost een productielijn voor AAC-blokken?
De kosten variëren afhankelijk van de capaciteit, het automatiseringsniveau, het aantal autoclaven en de vereisten voor de voorbereiding van de grondstoffen. Een complete AAC-blokkenfabriek omvat maal-, batch-, giet-, snij-, autoclaveer- en verpakkingssystemen. De meest accurate aanpak is het aanvragen van een offerte op maat op basis van uw specifieke capaciteit en materiaalomstandigheden.
Vraag 4: Welke grondstoffen kunnen worden gebruikt in een AAC-productielijn?
Veel voorkomende bronnen van silica zijn onder meer vliegas, rivierzand, kwartszand en mijnafval. Calciumbronnen zijn onder meer ongebluste kalk en cement. Gips wordt gebruikt als hardingsregelaar en voor het schuimen wordt een middel op aluminiumbasis gebruikt. Het mengselontwerp moet worden aangepast aan de chemische samenstelling van lokaal beschikbare materialen.
Vraag 5: Hoe lang duurt het voordat de volledige productie na installatie wordt bereikt?
De inbedrijfstelling duurt doorgaans enkele weken, gevolgd door een proefproductieperiode waarin het mengselontwerp en de autoclaafcyclus worden geoptimaliseerd. De meeste fabrieken bereiken binnen twee tot drie maanden na een succesvolle inbedrijfstelling een stabiele volledige productie.
Waarom stabiliteit op de lange termijn belangrijker is dan de initiële prijs
Een goed ontworpen productielijn voor AAC-blokken creëert waarde door een consistente dichtheid, lage uitvalpercentages en een gecontroleerd energieverbruik gedurende jaren van gebruik. De initiële aankoopprijs is slechts één onderdeel van de totale eigendomskosten. De slijpenergie, het stoomverbruik uit de autoclaaf, de levensduur van de snijdraad en de afvalterugwinningspercentages hebben allemaal invloed op de werkelijke kosten per kubieke meter eindproduct. Kopers die leveranciers beoordelen op technische documentatie, de mogelijkheden van het besturingssysteem en operationele benchmarks zijn beter gepositioneerd om een lijn te selecteren die na inbedrijfstelling betrouwbaar presteert.
Om uw capaciteitsdoel en grondstofvoorwaarden met een technisch team te bespreken, kunt u een voorstel op maat en een beoordeling van de technische specificaties aanvragen.