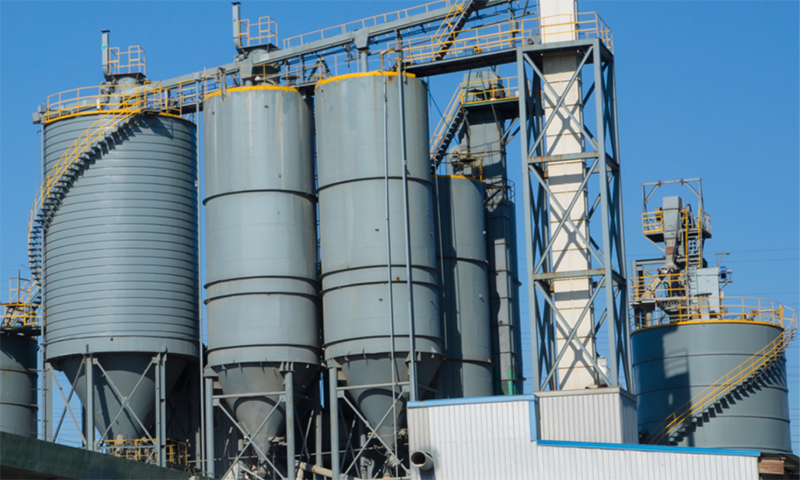


Bepalen hoe een werkelijk volledig geautomatiseerde OC-fabriek eruit ziet
De vraag naar hoogwaardige geautoclaveerde cellenbetonblokken blijft stijgen in residentiële, commerciële en infrastructuurprojecten over de hele wereld. Tegelijkertijd blijven de arbeidskosten in veel productieregio’s stijgen, en zijn bekwame operators voor zware procesapparatuur moeilijker te werven en te behouden. Samen heeft deze druk ervoor gezorgd dat volledige automatisering van een luxe een praktische vereiste is geworden voor iedereen die een nieuwe fabriek plant.
Toch ontdekken veel kopers na de ingebruikname dat hun zogenaamde automatische lijn nog steeds afhankelijk is van een grote ploeg die groene taarten verplaatst, snijparameters aanpast en autoclaafauto’s laadt. De kloof tussen een semi-geautomatiseerde installatie en een echte slimme fabriek is groot, en is meestal terug te vinden in de details van de besturingslogica, de handlingapparatuur en de onderhoudstools.
Een oprecht slimme AAC-blokproductielijn omvat doorgaans een gedistribueerd controlesysteem dat het batchen, gieten, snijden, uitharden en stapelen vanaf één scherm coördineert. Het omvat ook geautomatiseerde green cake-overdracht, onbeheerde snijsequenties, autoclaafprogramma's die zonder handmatige tussenkomst worden uitgevoerd, en diagnostiek op afstand waarmee technici fouten kunnen oplossen zonder naar de locatie te hoeven reizen.
De eerste stap bij het selecteren is niet het vergelijken van prijzen. Het definieert het intelligentieniveau dat uw fabriek moet bereiken, omdat elke andere beslissing voortkomt uit dat doelwit.
Zeven kritische factoren die de waarde op lange termijn bepalen
Investeringsbeslissingen in deze categorie apparatuur kunnen het beste worden georganiseerd op basis van hun impact op het rendement. De zeven onderstaande factoren gaan van ruwe input naar output, en elk daarvan kan uw marge voor het komende decennium beschermen of uithollen.
- Aanpassingsvermogen van grondstoffen en mixontwerp
- Snijprecisie en snijmethode
- Energie-efficiëntie en veiligheidsvergrendelingen voor autoclaaf
- Besturingssysteemintelligentie en bediening op afstand
- Capaciteitsplanning en modulaire uitbreidbaarheid
- Verborgen kostenstructuur en totale eigendomskosten
- Diepte van de dienstverlening van leveranciers en bewezen regionale referenties
Factor één: de lijn afstemmen op uw grondstoffen
Waarom grondstoffen de apparatuurspecificatie bepalen
Vliegas, zand en residuen gedragen zich elk anders in de kogelmolen, het batchsysteem en de gietfase. Vliegas vereist vaak een andere maalfijnheid en slurrydichtheid dan kwartszand, en residuen kunnen een variabele vocht- en deeltjesverdeling met zich meedragen die robuustere toevoerapparatuur vereisen. Een lijn die voor het ene materiaal is ontworpen, kan het moeilijk hebben met een ander materiaal.
Voor een vliegas AAC-blokproductielijn moet het doseersysteem de meetnauwkeurigheid voor elk ingrediënt binnen ongeveer 0,5 procent houden. Alles wat losser is, veroorzaakt dichtheidsafwijkingen tussen batches, wat zichtbaar wordt in de variatie in druksterkte en in het aantal afgekeurde blokken.
Het kiezen van apparatuur voordat u uw daadwerkelijke grondstoffen test, is de meest voorkomende en duurste fout. Het later achteraf inbouwen van maal-, doseer- of gietsystemen kost vaak meer dan het oorspronkelijke verschil in aanschafprijs.
Factor twee: snijprecisie is de scheidslijn
Door te snijden onderscheidt een slimme fabriek zich van een conventionele fabriek. De maatnauwkeurigheid bepaalt hoeveel blokken er als eersteklas product kunnen worden verkocht, en bepaalt ook of de fabriek over kan stappen op dunbedproducten met een hogere waarde. Een goed ontworpen snijafdeling kan een gekwalificeerd productpercentage van 98 procent of hoger bereiken, terwijl een slecht afgestemde sectie ver onder dat cijfer kan vallen en een onevenredig groot deel van de arbeid kan verbruiken.
Snijmethoden vergelijken
| Criteria | Omzet snijden | Horizontaal snijden |
|---|---|---|
| Snijrichting | De cake wordt na het snijden gedraaid | De cake wordt in de oorspronkelijke positie gesneden |
| Oppervlaktekwaliteit | Goed voor standaardblokken | Gladdere oppervlakken, geschikt voor dunbedproducten |
| Automatisering past | Volwassen, breed inzetbaar | Gemakkelijkere integratie met robotbediening |
| Typische toepassing | Mainstream blokproductie | Hoge precisie en speciale panelen |
Positioneringstechnologie is net zo belangrijk als het snijmechanisme zelf. Lasergestuurde positionering in combinatie met draadsnijden vermindert maatafwijkingen en beperkt verspilling van de taartranden. Voor een fabriek die ALC-panelen of andere hoogwaardige producten wil produceren, is deze combinatie eerder een vereiste dan een optie.
Factor drie: energie-efficiëntie en veiligheid van autoclaaf
Uitharden is de meest energie-intensieve fase van het proces, dus het autoclaafsysteem verdient nauwlettend financieel toezicht. Bedrijfsdruk, vatisolatie en warmteterugwinning bepalen jarenlang de energierekening. Drukwaarden zoals 1,3 MPa versus 1,5 MPa veranderen zowel het uithardingsprofiel als de apparatuurkosten, en kopers moeten de beoordeling afstemmen op de productmix en het uithardingsrecept in plaats van standaard de hoogste specificatie te hanteren.
Warmteterugwinning verdient bijzondere aandacht. Systemen die condensaat opvangen en warmte afvoeren voor het voorverwarmen van water of het drogen van materialen kunnen het brandstofverbruik gedurende de levensduur van de installatie aanzienlijk verlagen. Vraag leveranciers om het verwachte energieverbruik per kubieke meter eindproduct weer te geven, op basis van een vastgesteld uithardingsschema.
In een omgeving met hoge temperaturen en hoge druk zijn veiligheidsvergrendelingen geen optionele accessoires. Ze vormen de basislijn die mensen, apparatuur en het productieschema beschermt.
- Druk- en temperatuurvergrendelingen die de cyclus automatisch stoppen bij abnormale metingen
- Deurveiligheidssensoren die openen onder druk voorkomen
- Redundante noodhulp- en bewakingsapparatuur met geregistreerde alarmgeschiedenis
- Isolatiespecificaties die de oppervlaktetemperatuur en het warmteverlies beperken
Factor vier: de intelligentie van het controlesysteem
PLC versus DCS in een volledige fabriek
Een programmeerbare logische controller kan goed met individuele machines omgaan, maar een slimme fabriek heeft een architectuur van een hoger niveau nodig die het batchen, gieten, snijden, autoclaveren en opslaan in één dataomgeving coördineert. Een gedistribueerd controlesysteem zorgt voor die coördinatie, samen met receptbeheer, productierapportage en alarmconsolidatie op alle stations.
De nuttigste mogelijkheid voor operaties in het buitenland en voor regio's met beperkte geschoolde arbeidskrachten is diagnostiek op afstand. Wanneer een leverancier de live status van de apparatuur kan bekijken, alarmlogboeken kan lezen en lokale technici door reparaties kan begeleiden, neemt de downtime dramatisch af. Sommige leveranciers bieden ook digital twin-modellen of virtual reality-trainingsmodules aan, waarmee onderhoudsteams procedures kunnen oefenen voordat ze deze op de echte machine uitvoeren.
Fout-zelfdiagnose
Apparatuur signaleert het defecte onderdeel en stelt de corrigerende stap voor.
Operaties op afstand
Ingenieurs beoordelen de status en parameters zonder naar de locatie te reizen.
Digitale tweelingtraining
Onderhoudsteams oefenen eerst de procedures op een virtueel model.
Productieanalyse
Batchgegevens, energieverbruik en opbrengst worden bijgehouden voor continue verbetering.
Factor vijf: capaciteitsplanning en uitbreidbaarheid
Een veel voorkomende valkuil is het kopen van een lijn die nauwelijks aan de initiële outputdoelstelling voldoet. De marktvraag groeit meestal zodra een plant zijn productkwaliteit heeft bewezen, en een lijn zonder ruimte om uit te breiden dwingt een duur tweede project af. Een praktische aanpak is om te kiezen voor een modulaire indeling die begint bij een bescheiden capaciteit, zoals 50.000 kubieke meter per jaar, terwijl ruimte, nutsvoorzieningen en besturingsarchitectuur worden gereserveerd voor groei naar 100.000 of 200.000 kubieke meter.
| Planningsitem | Minimale verwachting | Slimme uitbreidingsaanpak |
|---|---|---|
| Initiële uitvoer | Voldoet aan de omzetdoelstelling voor het eerste jaar | Matige start met duidelijk upgradepad |
| Indeling van de site | Past in huidige productieruimte | Gereserveerde zones voor extra gieten en uitharden |
| Besturingssysteem | Beheert huidige stations | Schaalbare architectuur met reservecapaciteit |
| Hulpprogramma's | Dekt de huidige vraag | Op maat gemaakt voor uitbreiding in de tweede fase |
Verder kijken dan de prijs van apparatuur
Inzicht in de totale eigendomskosten
De apparatuurofferte is slechts een deel van het financiële plaatje. Energieverbruik, reserveonderdelen, onderhoudswerkzaamheden, stilstand en training stapelen zich allemaal op tijdens de levensduur van de installatie. Bij het vergelijken AAC-blokproductielijn aanbiedingen, brengt een overzicht van de totale eigendomskosten over vijf tot tien jaar meestal verschillen aan het licht die achter de initiële prijs schuilgaan.
Vragen die u aan elke leverancier moet stellen
- Heeft de leverancier een magazijn met reserveonderdelen in of nabij uw doelmarkt, en wat is de gegarandeerde responstijd?
- Kan de leverancier een kant-en-klare service bieden die de lay-out van de installatie, de installatie, de inbedrijfstelling en de training van operators omvat?
- Zijn er referentiefabrieken in uw regio die vergelijkbare grondstoffen gebruiken en met verifieerbare productiegegevens?
- Minimaliseert de voorgestelde indeling de logistieke afstand, zoals een U-vormige stroom die de overdrachtswegen verkort?
Referentiebezoeken behoren tot de meest betrouwbare due diligence-stappen die beschikbaar zijn. Vraag om werkende fabrieken te zien die uw klimaat, grondstof en doelproduct delen, en vraag om productielogboeken in plaats van brochureclaims.
Budgetteren met een realistische prijsklasse
Kopers die op zoek zijn naar prijzen willen begrijpelijkerwijs een gevoel van schaalgrootte voordat ze contact opnemen. De investeringsniveaus variëren sterk afhankelijk van de capaciteit, de automatiseringsdiepte en de snijtechnologie. Modulaire lijnen met een bescheiden capaciteit bevinden zich over het algemeen aan de onderkant van het assortiment, terwijl grote, volautomatische slimme lijnen met geavanceerd snijden, digitale regeling en warmteterugwinning aanzienlijk grotere budgetten vereisen. Het uiteindelijke cijfer hangt af van de kenmerken van de grondstoffen, de omstandigheden ter plaatse en het gekozen automatiseringsniveau. Een nauwkeurige offerte volgt dus altijd op een technische beoordeling.
| Installatieprofiel | Typische automatisering | Budgetchauffeur |
|---|---|---|
| Modulaire instaplijn | Semi-automatisch gieten en snijden | Capaciteit en basisbedieningen |
| Geautomatiseerde lijn op middelgrote schaal | Automatische afhandeling met DCS | Snijprecisie en autoclaafgrootte |
| Grote slimme fabriek | Volautomatisch met bediening op afstand | Digitale bediening, warmteterugwinning en indeling |
Conclusie: Kiezen voor een langetermijnpartner
Het juiste selecteren AAC-blokproductielijn gaat uiteindelijk om het kiezen van een partner die uw plant jarenlang zal ondersteunen. De beste beslissingen komen voort uit het afstemmen van de lijn op uw materialen, het definiëren van uw intelligentiedoel, het plannen van groei en het evalueren van de servicecapaciteiten van de leverancier naast de machines.
Vraag een plan op maat aan voor uw fabriek
Deel uw grondstoftype, beoogde jaarlijkse capaciteit en gewenst automatiseringsniveau. In ruil daarvoor ontvangt u een op maat gemaakt ontwerp van de fabrieksindeling, een beoordeling van de geschiktheid van de grondstoffen en een gedetailleerde ROI-schatting op basis van uw lokale omstandigheden.
Veelgestelde vragen
Vraag 1: Hoeveel grondstoffentests moet ik uitvoeren voordat ik een lijn kies?
Het wordt sterk aanbevolen om van elke grondstof ten minste één representatieve batch te testen. De resultaten onthullen de maalvereisten, het vochtgedrag en de verwachte sterkte, die samen de juiste apparatuurconfiguratie bepalen.
Vraag 2: Is een volautomatische lijn altijd de beste keuze?
Niet noodzakelijkerwijs. Volledige automatisering levert het grootste voordeel op bij hogere volumes en daar waar arbeid schaars of duur is. Kleinere projecten kunnen een beter rendement behalen met een modulair semi-automatisch ontwerp dat later kan worden geüpgraded.
Vraag 3: Waar moet ik op letten bij diagnose op afstand?
Zoek naar live statusmonitoring, alarmgeschiedenis, veilige toegang op afstand en de mogelijkheid voor technici om personeel ter plaatse stap voor stap te begeleiden. Trainingsondersteuning voor lokale teams is net zo belangrijk.
Vraag 4: Hoe lang duurt het voordat een fabriek in gebruik wordt genomen?
De tijdlijnen zijn afhankelijk van de voorbereiding van de locatie, de omvang van de uitrusting en de gereedheid van de nutsvoorzieningen. Een duidelijk vooraf overeengekomen projectschema, met gedefinieerde mijlpalen voor installatie, proefproductie en training van operators, helpt de inbedrijfstelling op koers te houden.